供销铝制保温钉 厂家应用与风管保温铝钉生产流程全解析
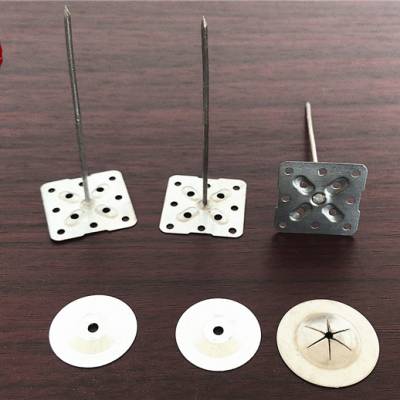
在建筑通风与空调工程中,风管保温系统的稳固性直接关系到节能效果与运行安全。作为保温层固定的关键配件,铝制保温钉凭借轻质、耐腐蚀、施工便捷等优势,已成为风管保温工程中的主流选择。本文围绕供销铝制保温钉的市场定位、铝制保温钉厂家的应用场景,以及风管保温铝钉的生产流程展开系统介绍,为采购方与工程技术人员提供参考。
一、供销铝制保温钉的市场定位与产品特点
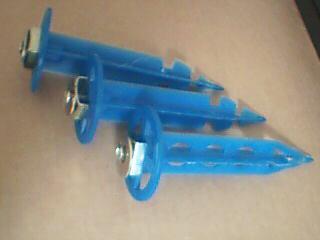
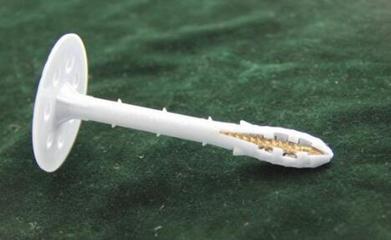
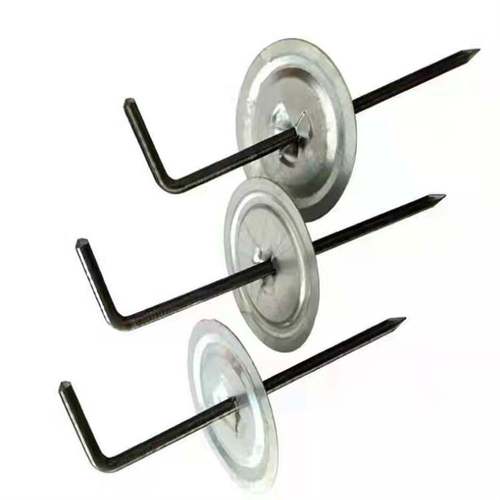
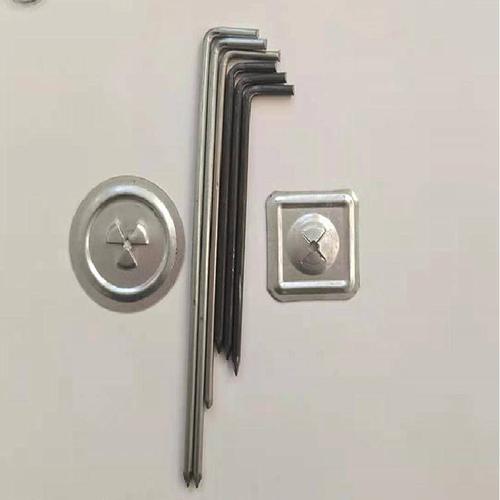
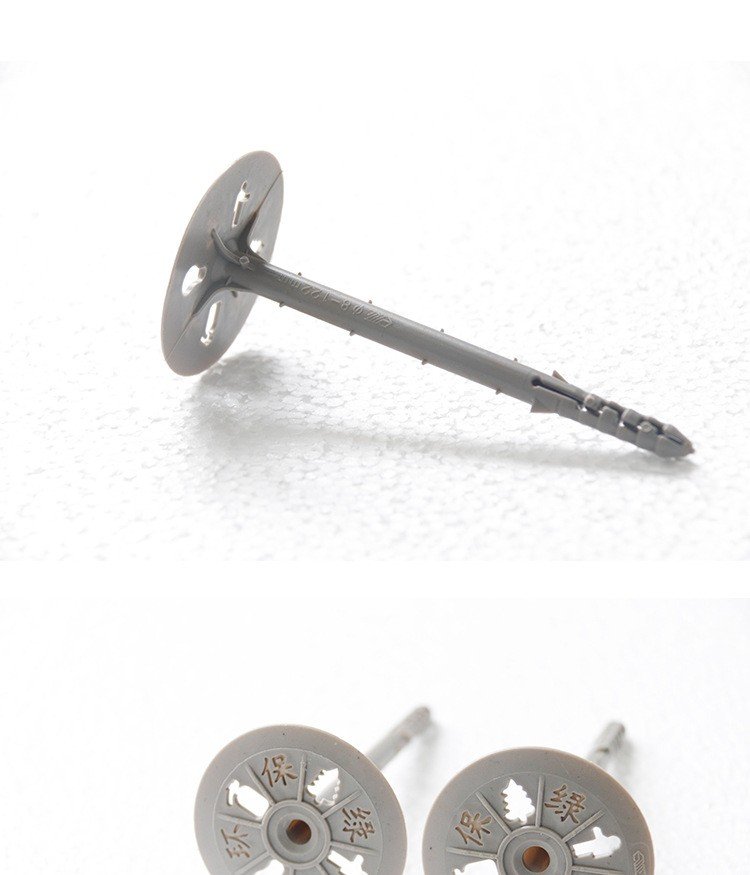
供销铝制保温钉是连接保温材料与风管基体的专用紧固件,通常由铝制钉盘与芯钉组成。铝材密度低、抗氧化性强,使保温钉在潮湿或温差变化较大的环境中仍能保持稳定的力学性能。从供销角度看,铝制保温钉规格齐全,钉长可从20mm覆盖至100mm以上,钉盘直径常见为30mm、40mm、50mm等,可适配岩棉、玻璃棉、橡塑等多种保温材料。供销渠道中,厂家直销模式因减少中间环节、交期可控而受到工程采购方青睐。产品表面一般经过阳极氧化或防腐处理,色泽均匀,钉盘边缘圆润,能有效压紧保温层而不刺破防潮面层。
二、铝制保温钉厂家的应用场景分析
铝制保温钉厂家的产品主要服务于通风空调风管保温、设备管道保温、冷库保温及建筑外墙内保温等场景。在风管保温领域,铝制保温钉通过专用粘接剂或焊接方式固定于风管外壁,再将保温材料穿刺压紧,最后用自锁垫片锁紧,形成“钉—保温层—垫片”的立体固定结构。厂家在实际应用中需要注意三点:其一,根据风管尺寸与保温厚度选配钉长,确保钉尖穿透保温层后仍有足够锁紧余量;其二,针对圆形风管与矩形风管,钉盘布局密度应服从设计规范,一般每平方米不少于6至8个固定点;其三,在洁净空调系统中,应选用表面处理工艺稳定、不掉屑的铝制保温钉,避免污染风管内部环境。铝制保温钉厂家还可根据客户需求提供不同颜色的钉盘,便于工程验收时识别保温层厚度规格。
三、风管保温铝钉的生产流程
风管保温铝钉的生产流程体现了从原材料到成品的标准化制造路径,主要包含以下环节:
- 原材料选型与检验:选用符合标准的铝盘圆或铝合金线材,入库前检测化学成分、抗拉强度与表面缺陷,确保材料塑性与耐蚀性达标。
- 拉丝与校直:通过拉丝机将铝线加工至设计线径,并经校直装置消除弯曲应力,为后续成型提供直线度良好的线材。
- 钉体成型:采用冷镦或冲压工艺,将铝线分段成型为钉杆与钉尖,钉尖角度一般控制在20°至30°,以保证穿刺保温材料时阻力小、不产生过大碎屑。
- 钉盘冲制:铝板经冲床落料、拉伸、翻边,形成中心带孔的圆形钉盘,钉盘背面可压制加强筋以提升抗变形能力。
- 组装与锁紧结构加工:将钉杆与钉盘铆接或压装为一体,部分产品在钉杆上加工环形锁紧槽,配以自锁垫片实现单向锁紧。
- 表面处理:根据订单要求进行阳极氧化、抛光或涂覆防腐涂层,处理后检查膜层附着力与均匀性。
- 质量检验:抽检钉盘与钉杆的连接强度、钉尖锋利度、锁紧力及盐雾试验耐蚀性,剔除毛刺、变形等不合格品。
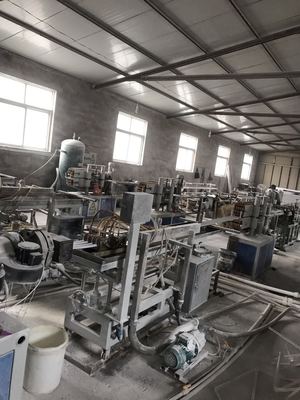
- 包装入库:按规格计数装袋或装盒,标注批次与规格信息,存入干燥通风的成品库,等待供销配送。
四、选型与采购建议
采购供销铝制保温钉时,建议重点核对三项指标:钉杆材质与线径是否与承重需求匹配、钉盘直径能否覆盖保温材料的压缩回弹量、锁紧垫片的拔出力是否满足设计要求。对于风管保温铝钉,还应关注厂家是否具备稳定的表面处理能力,以免因涂层脱落影响风管系统洁净度。合理的规格选型与规范的施工安装相结合,才能充分发挥铝制保温钉在风管保温工程中的固定作用。
如若转载,请注明出处:http://www.sxjnbw.com/product/36.html
更新时间:2026-11-01 07:54:51